公众号平台
二层钢丝编织液压支架软管RB2-89-河北西伯力特种橡胶有限公司
高压隔爆型三相异步电动机YB2-5004-2、4、6、8(6000)-双龙集团上海防爆电机盐城股份有限公司
单级单吸清水离心泵IS200-150-400-重庆西泉泵业股份有限公司
带式输送机DSJ100/35/90-山西中煤平朔宇辰有限公司
隔绝式压缩氧自救器ZYX45(B)-西安宏伟材料科技有限公司西咸新区分公司
交流电牵引采煤机MG180/420-WDK-山东能源重装集团中矿采煤机制造有限公司
矿用隔爆型摄像仪KBA127-枣庄新远大实业有限公司齿轮厂
液压支架双伸缩立柱φ200/φ160-山东安信机械制造有限公司
隔爆型三相异步电动机YB3-4502-2、4、6、8、10、12、14、16(660/1140)-上海品星防爆电机有限公司
矿用单体液压支柱DW(06、08、10、12、14、16、18、20、22)-300/100-山东棋航机械设备有限公司
乳化液泵BRW160/31.5-浙江中煤机械科技有限公司
刮板输送机SGB620/40T-唐山龙创煤矿设备制造有限公司
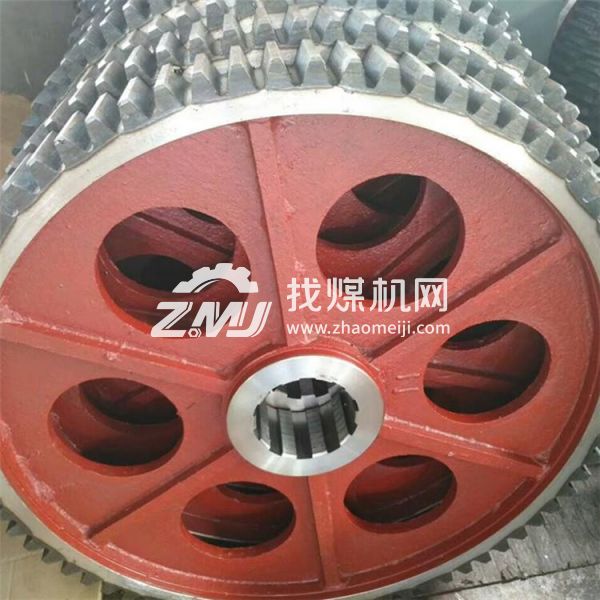
皮带输送机同步齿轮 皮带输送机同步传动大齿轮
同步齿轮
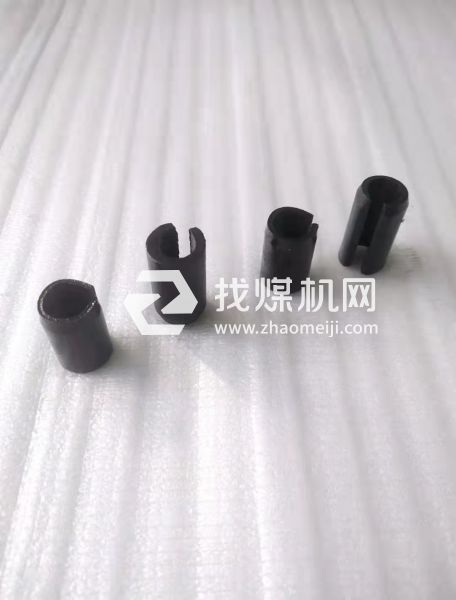
16*25
弹性圆柱销
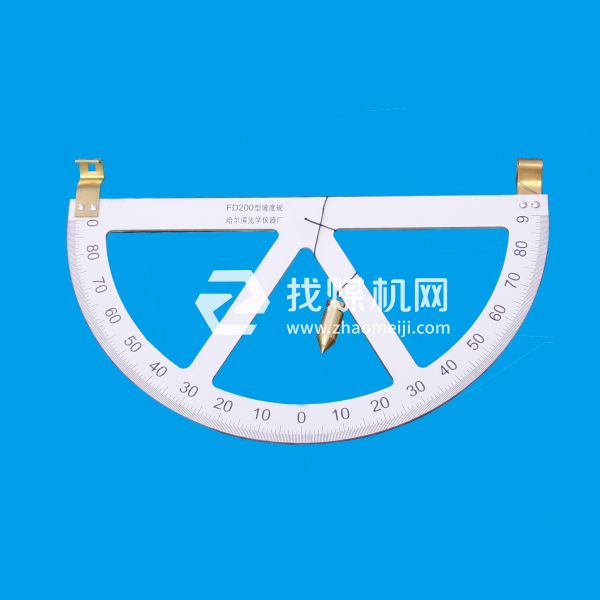
供应精品 KP-200型坡度规
KP-200型坡度规
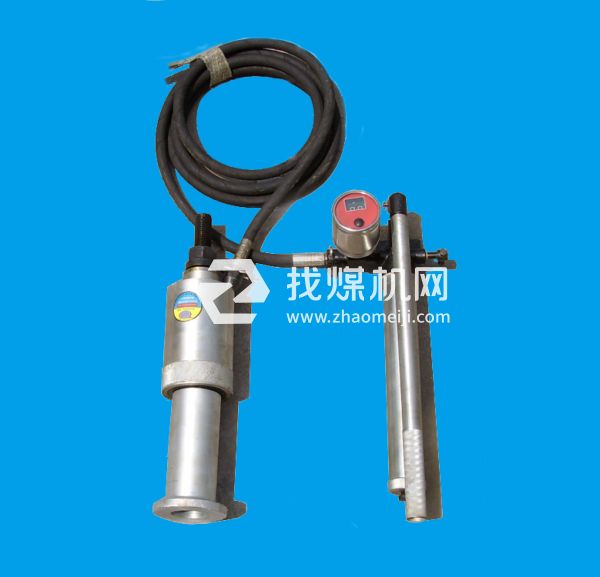
厂家直销矿用液压锚杆拉力计
数显液压锚杆拉力计
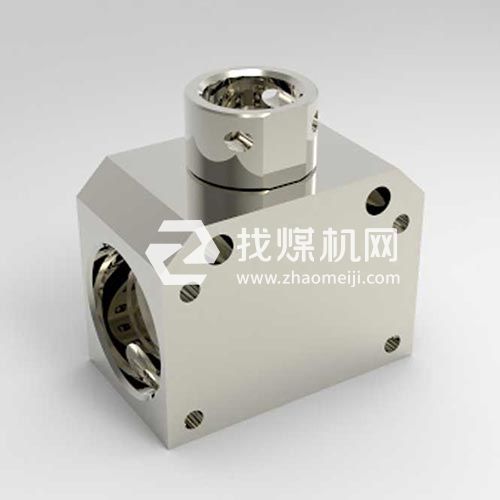
液压支架回液三通断路阀 液压支架阀 兴隆支架阀
回液三通断路阀
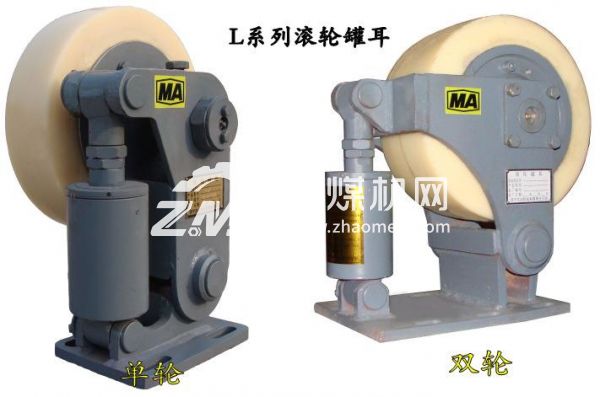
矿用箕斗罐耳圈滚轮 罐耳罐道胶圈衬套 耐磨耐用聚氨酯滚轮
罐耳圈
联系我时,请说是在找煤机网看到的,有更多优惠
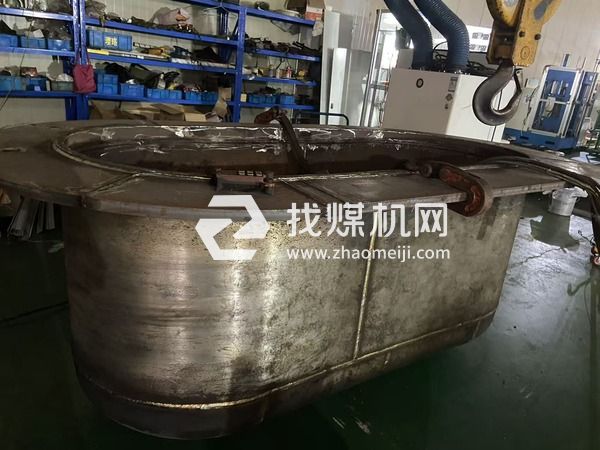
说明: 焊丝主要成分是超低C-18Cr-8Ni,是广泛应用的奥氏体不锈钢MIG焊接材料,可全位置焊接。因添加Si,铁水流动性佳,从而成形更加美观,送丝顺畅、电弧稳定、飞溅极少。
用途: 广泛应用于石油化工、压力容器、食品机械、医疗器械、化肥等相关产业,如022Cr19Ni10(SUS 304L)等材料的焊接。
焊丝化学成分 (%)
项目
C
Mn
Si
Cr
Ni
Mo
P
S
Cu
保证值
≤0.0 30
1.00 ~
2.5 0
0. 65 ~
1.00
19.50 ~
22.00
9.00 ~
11.00
≤0.75
≤0.030
例值
0.023
2.20
0.75
19.82
10.54
0.36
0.018
0.011
0.15
参考电流 (DC + )
直径 (mm)
0.8
1.0
1.2
焊接电流 (A)
70 ~ 150
100 ~ 200
140 ~ 220
注意事项:
1.保护气体:注意保护气体的纯度,混合气配比推荐 Ar+ 1 ~ 3 %O 2 。
2.气体流量:20 ~ 25L/min。
3.干伸长度:15 ~ 25mm。
4.将焊接部位的锈层、湿气、油污、灰尘等确实除净。
5.室外施焊时,当风速大于1.5m/s应采取防风措施,须有适当的防风措施,以防发生气孔。
以上建议仅供参考,在具体操作中以现场情况为准。必要时先进行工艺评定再确定焊接方案。
焊接位置:
煤矿液压电缆单轨吊 单轨液压移动装置 矿用拖挂小车辅助运输设备
JZC-350型矿用搅拌机
泵泵达 液压井下350防爆搅拌机 45秒快速搅拌 1对1定制
NS1102 退火罐 炉底板 料盘 源头厂家
高碳粗晶 英科洛伊镍基合金 Incoloy800H 炉罐 弯头 过滤器 螺栓
GH3128 光亮管 环形件 宽板 规格全
塑性好 GH3128 高温合金 光亮管 环形件 宽板 镜面板 棒料
防爆除湿机50升
宇晶峰工业防爆除湿机50升
GH3039 炉底板 料盘 储罐 来样定做
耐高温 英科耐尔镍基合金 螺栓 退火罐 炉底板 料盘 Inconel601 加工
汉粤滤芯HFII-C-110 HFII-T-110 HFII-A-110
源头厂家 电缆单轨吊 液压移动装置 单轨吊梁 矿用运输设备 源头工厂
TC4 光亮棒 毛细管 钢片 冷热处理
耐海水 钛合金 超薄板 光亮棒 毛细管 钢片 冷拉盘丝 TC4
卖JD825焊接耐磨板焊丝
R308LSi 符合YB/T 5092 H03Cr21Ni10Si1 AWS A5.9 ER308
说明: 焊丝主要成分是超低C-18Cr-8Ni,是广泛应用的奥氏体不锈钢MIG焊接材料,可全位置焊接。因添加Si,铁水流动性佳,从而成形更加美观,送丝顺畅、电弧稳定、飞溅极少。
用途: 广泛应用于石油化工、压力容器、食品机械、医疗器械、化肥等相关产业,如022Cr19Ni10(SUS 304L)等材料的焊接。
焊丝化学成分 (%)
项目
C
Mn
Si
Cr
Ni
Mo
P
S
Cu
保证值
≤0.0 30
1.00 ~
2.5 0
0. 65 ~
1.00
19.50 ~
22.00
9.00 ~
11.00
≤0.75
≤0.030
≤0.030
≤0.75
例值
0.023
2.20
0.75
19.82
10.54
0.36
0.018
0.011
0.15
参考电流 (DC + )
直径 (mm)
0.8
1.0
1.2
焊接电流 (A)
70 ~ 150
100 ~ 200
140 ~ 220
注意事项:
1.保护气体:注意保护气体的纯度,混合气配比推荐 Ar+ 1 ~ 3 %O 2 。
2.气体流量:20 ~ 25L/min。
3.干伸长度:15 ~ 25mm。
4.将焊接部位的锈层、湿气、油污、灰尘等确实除净。
5.室外施焊时,当风速大于1.5m/s应采取防风措施,须有适当的防风措施,以防发生气孔。
以上建议仅供参考,在具体操作中以现场情况为准。必要时先进行工艺评定再确定焊接方案。
焊接位置: