公众号平台
煤矿用移动金属屏蔽橡套软电缆MYPT-1.9/3.3 (10~25、185)mm2-阳谷新太平洋电缆有限公司
矿用液压移动列车组单车MPYC40/7000-山东瑞迈凯机电股份有限公司
矿用隔爆兼本质安全型多回路高压真空起动器QJGZ-2000/3300-8-唐山维科特科技发展有限公司
矿用隔爆兼本安型直流稳压电源KDW660/18B(A)-西安西科测控设备有限责任公司
煤矿井下用隔爆型三相异步电动机YBK3-132S1-2(660/1140)-浙江创新电机有限公司
气腿式凿岩机YT23-湖南德业机械制造有限公司
矿用隔爆兼本安型移动变电站用永磁高压真空开关KJG7-100/6Y-泰安大鹏电气有限公司
矿用本安型信号转换器KZC12-重庆必安必恒科技股份有限公司
液压支架用乳化油HFAE15-5-山东德润宝石化有限公司
树脂锚杆锚固剂MSM-山东焱鑫矿用材料加工有限公司
矿用锚杆(索)测力计MCZ-600-泰安正阳机械有限公司
非金属托辊Φ159-泰安市三恒自动化设备有限公司
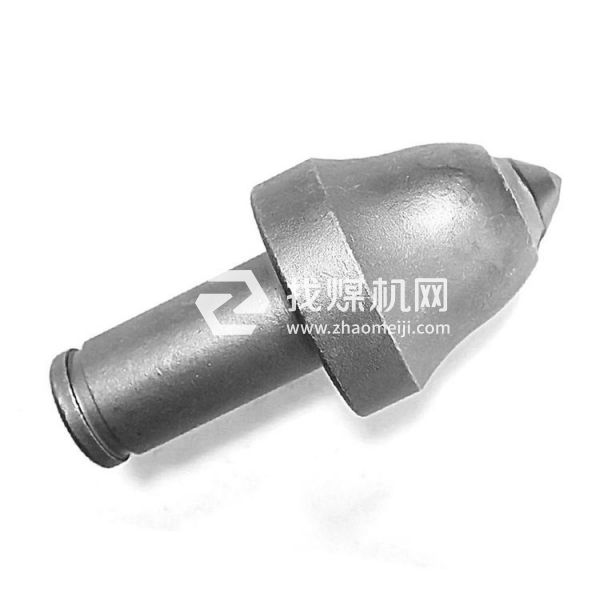
掘进机截齿 FLKS120 弗勒克镐型进口截齿
掘进机截齿
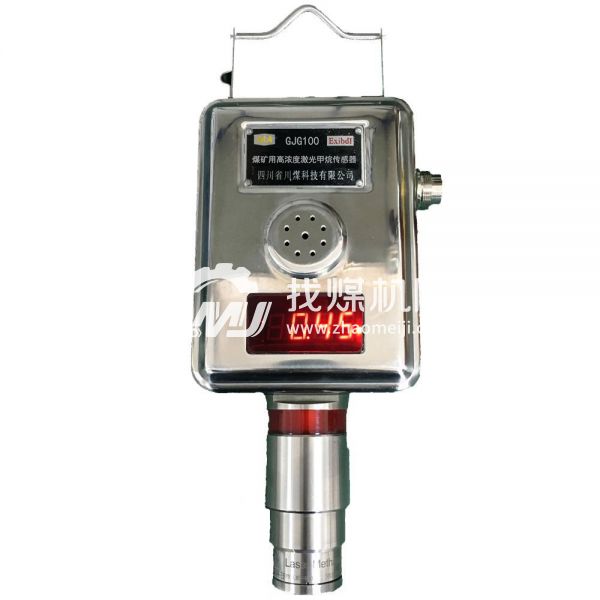
甲烷传感器 矿井甲烷传感器
甲烷传感器
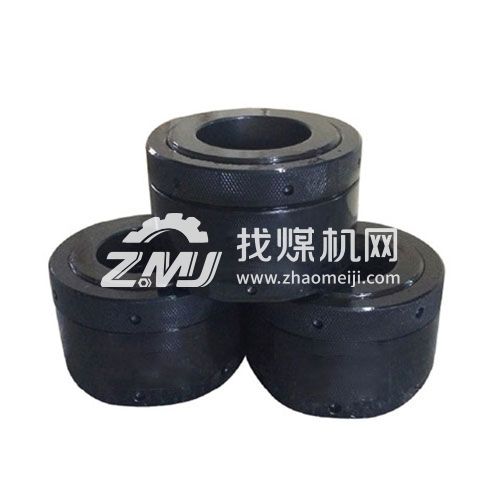
采煤机液压螺母全规格型号 M24-64 Φ62-125
液压螺母
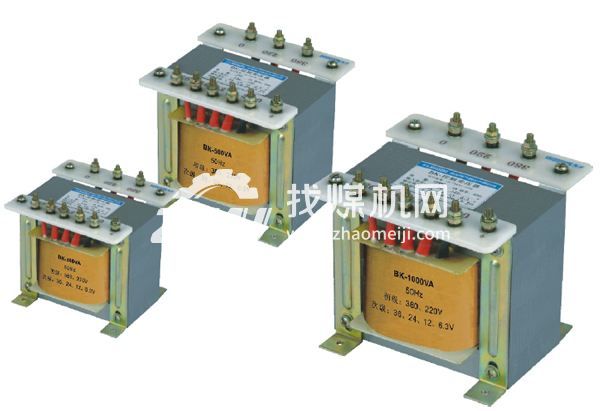
矿用控制变压器 660V-380V转36V.48V.140V控制变压器
控制变压器
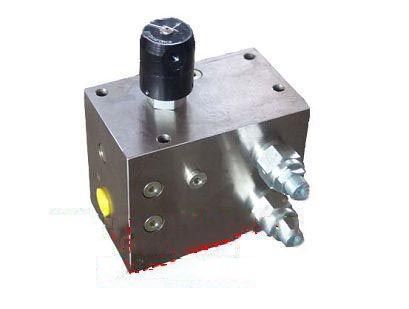
采煤机液力锁 采煤机液压锁
液压锁
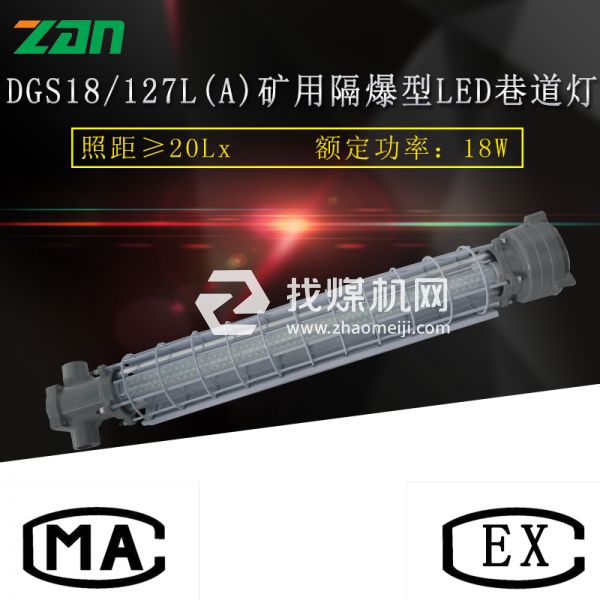
DGS18矿用隔爆型LED巷道灯厂家直销
DGS18矿用隔爆型LED巷道灯
联系我时,请说是在找煤机网看到的,有更多优惠
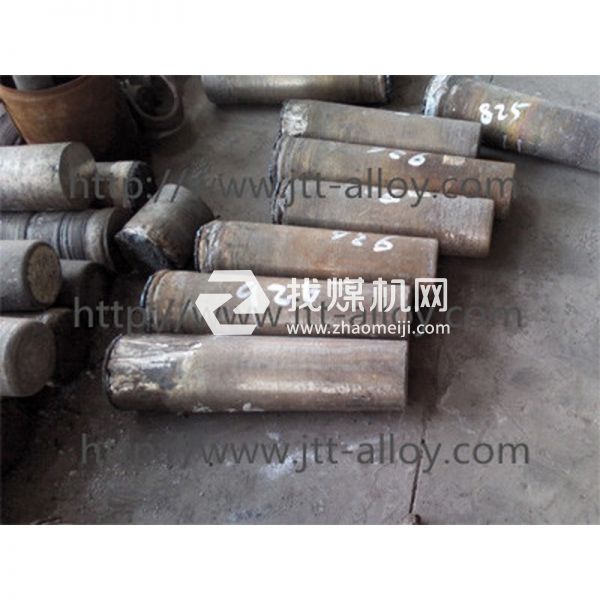
17CrNiMo6合金结构钢
17CrNiMo6 是德国 DIN 17210-(86)标准的钢号,欧标为18CrNiMo7-6,对应GB的 17Cr2Ni2Mo 17Cr2Ni2Mo不是GB材料,而是JB材料。具体的标准号为:JB∕T 6395-2010大型齿轮、齿圈锻件 17CrNiMo6和20CrMnTi区别: 17CrNiMo6的韧性好得多 碳含量不同,合金元素不同,机械性能不同。热工艺性也不同。 前面的性能要优越一些,后一种变速箱齿轮、差速器齿轮普遍使用。
17CrNiMo6化学成分(质量百分比,%):
碳(C):0.15-0.20 硅(Si):≤0.40, 锰(Mn):0.40-0.60, 硫(S):≤0.035, 磷(P):≤0.035, ,铬(Cr):1.50-1.80, 镍(Ni):1.40-1.70, 钼(Mo):0.25-0.35,
17CrNiMo6钢齿轮渗碳缓冷裂纹分析及防止措施
摘要:针对17CrNiMo6钢齿轮缓冷出现裂纹问题,分析了产生裂纹的原因,并提出了预防措施。 1997年,某厂在为马钢棒材轧机配套生产初、中轧机减速机过程中,材质为17CrNiMo6钢的齿轮在渗碳处理缓冷后产生裂纹,为了找出裂纹发生的原因,我们在中科院专家的指导和帮助下进行了分析探讨。 2 产生缓冷裂纹的原因 产生裂纹的原因主要是渗层在冷却过程中产生不均匀相变造成的。渗层中存在大块渗碳体和连续的网状碳化物,渗层的金相组织为三层,最外层为下贝氏体和网状碳化物;中层为淬火马氏体、下贝氏体和网状碳化物;第三层为下贝氏体加铁素体,由表及里的硬度检查见下表。 检查部位 渗碳层 母材 外表层 中间层 过渡层 硬度(HL) 420.433.458 513.501.479 492.479.414 318.337.307 相变受下述因素影响: 2.1 温度的影响 由于碳在铁素体中的溶解度较小(最高约为0.025%),而在奥氏体状态下,渗碳温度越高,碳在其中的扩散系数越大,既渗碳速度越大。但温度不宜过高,否则渗碳设备使用寿命显著下降或损坏,而且温度过高时间过长会造成渗层组织粗大,碳化物级别超差等缺陷。通常生产实际中采用900℃、930℃渗碳。 2.2 碳浓度的影响 缓冷裂纹与渗碳时的碳势有关。 在渗碳初期,由于工件表面穷碳,接受活性碳原子的能力很强,渗碳速度较快,此时炉内碳势较低,需要向炉内通过大量的渗剂,以维持炉内的碳势,具体还与装炉量有关,此时如果不能及时补充渗剂,可能造成渗碳时间过长,碳浓度分布曲线下凹等缺陷,但也不能过强,否则可能出现大量网状碳化物而无法消除。 当工件表面含碳量不断升高,碳势不断建立的情况下,应逐步减少渗剂的加入,渗碳进入扩散阶段,如果此时仍保持大剂量的渗剂,就要形成表面网状碳化物,使渗层的强度下降,脆性增加,尤其是抗拉强度的下降,对防止出现缓冷裂纹相当不利。 2.3 渗碳时间的影响 当渗碳温度、碳势确定以后,渗碳时间主要取决于有效硬化层深度,渗碳时间越长,硬化层越深,反之越浅。对于17NiCrMo6钢硬化层在10-15μm的工件,如果扩散期控制不好,时间过短,有可能造成渗层碳浓度分布曲线过陡,在以后的缓冷过程中,形成缓冷裂纹。 2.4 缓冷速度的影响 缓冷一般是在冷却井中进行的,其冷却速度应比空冷更加缓慢,以便尽可能得到较平衡的组织。如果由于某种原因,使缓冷速度相当于空冷速度,结果就要出现缓冷裂纹。分析结果也表明,当渗碳层表面的含碳量达到共析成分以上时,渗层的淬透性不完全相同,在特定的缓冷速速下,发生不均匀相变,中间层的马氏体比容较大,使表面受拉应力,由于表层有恶化,承受不了大的拉力而开裂。 3 防止缓冷裂措施 通过上述分析可知,产生缓冷裂的条件一是渗层中存在着大量的块状及网状碳化物,使之性能恶化;二是渗层中发生不均匀相变。预防措施是:首先要避免渗层中产生大量网状碳化物。对于17CrNiMo6这种含Cr、Mo强碳化物形成元素的钢,渗碳时碳势不能过高,尤其是到了扩散期,一定要把碳势降到0.9%C左右,并保持一定的时间,防止产生碳化物。另外,要避免中间层产生马氏体。缓冷效果比较好时,一般组织比较平衡,没有不均匀相变,但由于冷却井内比较潮湿,水分较大,使冷却速度提高而产生裂纹。如果冬天环境温度比较低,工件装炉量少,虽然是在冷却井中,冷却速度仍很快,也容易产生缓冷裂。
刮板机刮板
40T刮板机刮板 牛角刮板 锻打刮板 多型号 价格咨询
履带式全液压坑道钻机
煤矿用液压钻机
煤矿用高倍数泡沫灭火装置
BGP200 煤矿用高倍数泡沫灭火装置 高泡发生装置生产厂家 内蒙古
CJG100A光干涉式瓦检仪
CJG100A光干涉式瓦检仪 光学瓦检仪图解大全 瓦斯检测专用仪
金矿压缩空气油水分离器 压缩空气油水分离器 煤矿压缩空气油水分离器
嘉隆空气精密滤芯JLF59F5250 JLF99F6300
GH3030 加热管 内衬板 夹具 国标供货
不易变形 GH3030 高温合金 规格齐全 内衬板 夹具 槽体 焊接管
3J58管材窄带薄钢带进口等效
机械滤波器3精密合金钢板光棒管材环形件分切分段
驾驶式防爆扫地机130sJ
宇晶峰驾驶式防爆扫地机130sJ
YBD250液压起拨道器
铁路机械用YBD250液压起拨道器
17CrNiMo6合金结构钢
17CrNiMo6 是德国 DIN 17210-(86)标准的钢号,欧标为18CrNiMo7-6,对应GB的 17Cr2Ni2Mo 17Cr2Ni2Mo不是GB材料,而是JB材料。具体的标准号为:JB∕T 6395-2010大型齿轮、齿圈锻件 17CrNiMo6和20CrMnTi区别: 17CrNiMo6的韧性好得多 碳含量不同,合金元素不同,机械性能不同。热工艺性也不同。 前面的性能要优越一些,后一种变速箱齿轮、差速器齿轮普遍使用。
17CrNiMo6化学成分(质量百分比,%):
碳(C):0.15-0.20 硅(Si):≤0.40, 锰(Mn):0.40-0.60, 硫(S):≤0.035, 磷(P):≤0.035, ,铬(Cr):1.50-1.80, 镍(Ni):1.40-1.70, 钼(Mo):0.25-0.35,
17CrNiMo6钢齿轮渗碳缓冷裂纹分析及防止措施
摘要:针对17CrNiMo6钢齿轮缓冷出现裂纹问题,分析了产生裂纹的原因,并提出了预防措施。 1997年,某厂在为马钢棒材轧机配套生产初、中轧机减速机过程中,材质为17CrNiMo6钢的齿轮在渗碳处理缓冷后产生裂纹,为了找出裂纹发生的原因,我们在中科院专家的指导和帮助下进行了分析探讨。 2 产生缓冷裂纹的原因 产生裂纹的原因主要是渗层在冷却过程中产生不均匀相变造成的。渗层中存在大块渗碳体和连续的网状碳化物,渗层的金相组织为三层,最外层为下贝氏体和网状碳化物;中层为淬火马氏体、下贝氏体和网状碳化物;第三层为下贝氏体加铁素体,由表及里的硬度检查见下表。 检查部位 渗碳层 母材 外表层 中间层 过渡层 硬度(HL) 420.433.458 513.501.479 492.479.414 318.337.307 相变受下述因素影响: 2.1 温度的影响 由于碳在铁素体中的溶解度较小(最高约为0.025%),而在奥氏体状态下,渗碳温度越高,碳在其中的扩散系数越大,既渗碳速度越大。但温度不宜过高,否则渗碳设备使用寿命显著下降或损坏,而且温度过高时间过长会造成渗层组织粗大,碳化物级别超差等缺陷。通常生产实际中采用900℃、930℃渗碳。 2.2 碳浓度的影响 缓冷裂纹与渗碳时的碳势有关。 在渗碳初期,由于工件表面穷碳,接受活性碳原子的能力很强,渗碳速度较快,此时炉内碳势较低,需要向炉内通过大量的渗剂,以维持炉内的碳势,具体还与装炉量有关,此时如果不能及时补充渗剂,可能造成渗碳时间过长,碳浓度分布曲线下凹等缺陷,但也不能过强,否则可能出现大量网状碳化物而无法消除。 当工件表面含碳量不断升高,碳势不断建立的情况下,应逐步减少渗剂的加入,渗碳进入扩散阶段,如果此时仍保持大剂量的渗剂,就要形成表面网状碳化物,使渗层的强度下降,脆性增加,尤其是抗拉强度的下降,对防止出现缓冷裂纹相当不利。 2.3 渗碳时间的影响 当渗碳温度、碳势确定以后,渗碳时间主要取决于有效硬化层深度,渗碳时间越长,硬化层越深,反之越浅。对于17NiCrMo6钢硬化层在10-15μm的工件,如果扩散期控制不好,时间过短,有可能造成渗层碳浓度分布曲线过陡,在以后的缓冷过程中,形成缓冷裂纹。 2.4 缓冷速度的影响 缓冷一般是在冷却井中进行的,其冷却速度应比空冷更加缓慢,以便尽可能得到较平衡的组织。如果由于某种原因,使缓冷速度相当于空冷速度,结果就要出现缓冷裂纹。分析结果也表明,当渗碳层表面的含碳量达到共析成分以上时,渗层的淬透性不完全相同,在特定的缓冷速速下,发生不均匀相变,中间层的马氏体比容较大,使表面受拉应力,由于表层有恶化,承受不了大的拉力而开裂。 3 防止缓冷裂措施 通过上述分析可知,产生缓冷裂的条件一是渗层中存在着大量的块状及网状碳化物,使之性能恶化;二是渗层中发生不均匀相变。预防措施是:首先要避免渗层中产生大量网状碳化物。对于17CrNiMo6这种含Cr、Mo强碳化物形成元素的钢,渗碳时碳势不能过高,尤其是到了扩散期,一定要把碳势降到0.9%C左右,并保持一定的时间,防止产生碳化物。另外,要避免中间层产生马氏体。缓冷效果比较好时,一般组织比较平衡,没有不均匀相变,但由于冷却井内比较潮湿,水分较大,使冷却速度提高而产生裂纹。如果冬天环境温度比较低,工件装炉量少,虽然是在冷却井中,冷却速度仍很快,也容易产生缓冷裂。