公众号平台
矿用锚索SKP15-1/1860-山西潞安广源工贸有限公司
煤矿井下用聚乙烯管PE-KM1.25/75~225(MPE80)(标准规格)-铁法煤业联发生产服务有限公司工程塑料管材厂
本安电路用接线盒JHH-3-徐州华强电器制造有限公司
高效率隔爆型三相异步电动机YBX3-180M-2、4(660/1140)-上海大速电机有限公司
煤矿用输送带整体带芯M680-河北力达织带有限责任公司
差压组合阀FZC200/31.5-浙江创安液压科技有限公司
刮板输送机SGZ800/1050-山西多尔晋泽煤机股份有限公司
滚轮罐耳LS30-山东泰安煤矿机械有限公司
带式输送机DTL100/100/2×400S-原平市兴胜机械制造有限公司
矿用隔爆兼本安型计算机KJD127-中信重工开诚智能装备有限公司
煤矿用多级清水离心泵100D45×(2~9)-新乡市中州泵业制造有限公司
矿用隔爆型潜水排沙电泵BQS12-50-5.5-山西神龙泵业有限公司
厂家供应高品质矿用BHS-10型多功能测枪
BHS-10型多功能测枪
精品推荐矿山隧道专用测量仪器迎山规
KY-200型迎山规
液压支架阀 液压支架双向锁 兴隆支架阀 双向锁
双向锁
自产自销高品质LQ–50型乳化液浓度自动配比器
LQ–50型乳化液浓度自动配比器
金属垫圈 矿用防爆电气设备金属圈
金属圈
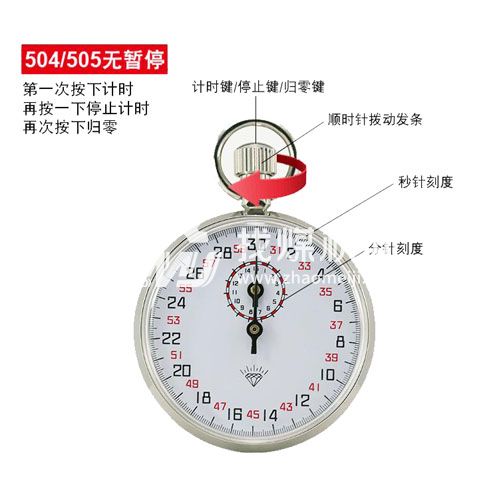
矿用机械秒表 机械秒表 M504 505秒表
矿用秒表
联系我时,请说是在找煤机网看到的,有更多优惠
KD286铁路道岔栈焊焊条
EDMn-B-16高锰钢锰钼型栈焊焊条符合GB EDMn-B-16 说明:KD286A是低氢钾型药皮的高锰钢锰钼型栈焊焊条,交直流两用。熔敷金属为奥氏体组织,可冷作加工,冲击后硬化,抗冲击耐磨性好,韧性高并具有较好的抗裂性能。用途:适用于高锰钢栈焊,是铁路高锰钢轨,道岔栈焊修复的专用焊条,也可用于各类破碎机、推土机等受冲击面--磨损部位的栈焊。 栈焊焊条
耐磨焊条型号及用途介绍
牌号
型号GB/T
硬度HRC
药皮类型
特征和用途
D608
EDZ-A1-08
55
石墨型
低氢钾型药皮的高锰钢焊条,交直流两用。适用于各种破碎机、高锰钢轨、戽斗、推土机等受冲击而易磨损部位的栈焊规格
D618
58
石墨型药皮的抗磨粒磨损高碳高铬铸铁栈焊焊条,用于栈焊承受较轻微的冲击载荷,但要求有良好的抗磨粒磨损性能的耐磨表面,如锤击式磨煤机锤头
D628
高铬型
60
石墨型药皮的高碳高铬铸铁栈焊焊条,用于栈焊承受较轻微的冲击载荷,但要求有良好的抗磨粒磨损性能的耐磨表面,如锤击式磨煤机锤头,风扇式磨煤机冲击板等
D638
石墨型药皮的高碳高铬铸铁栈焊焊条,交直流两用。适用于栈焊抗磨粒磨损的工作面,如料斗、铲刀、泥浆泵、粉碎机、锤头等
D678
EDZ-B1-08
50
石墨型药皮的钨型铸铁栈焊焊条,交直流两用。适于矿山和破碎机零件等受磨粒磨损部分的栈焊
D687
EDZCr-D-15
低氢钠型
低氢钠型药皮,铸造含硼高铬合金铸铁焊芯的高铬铸铁栈焊焊条,直流反接。用于强烈耐磨损的场合,如牙轮钻头小轴、煤孔挖搅器、戽斗、破碎机辊、混合器叶片等
D698
EDZ-B2-08
石墨型药皮的CrW铸铁栈焊焊条,交直流两用。用于矿山机械和泥浆泵的栈焊
D707
EDW-A-15
碳钢芯的低氢钠型碳化钨焊条,直流反接,依靠药皮中碳化物合金过渡,栈焊金属含钨量40-50
D708
MO-CR-B
62-65
合金型
钼铬硼(MO-CR-B)合金耐磨栈焊焊条,可用于电厂,用于刮板式捞渣机的刮板,排粉机的叶片及风箱,球磨机的入口弯头,粗粉分离器、风扇磨、中速磨、引风机等设备易磨损件,灰浆泵的弯头,护套及排灰管路的弯头,筛煤机的筛片、扒煤机的扒齿、碎煤机的护板与轮锤及下煤翻版等。D708应用为广泛
D717
EDW-B-15
钨基合金焊条,含多种耐磨合金材料,直流施焊。适用于栈焊耐岩石强烈磨损的机械零件,如鼓风机叶片、混凝土搅拌机叶片、粉石机锤头、木碳机螺旋等易磨损件的表面修复
D808
EDW-C-15
63
石墨型药皮的栈焊焊条,交直流两用。用于砖瓦厂(搅刀、搅笼、对滚、粉碎机锤头)、水泥厂(塔盘、塔尖、挤压辊、磨滚、破石机、鄂板、)、矿业(煤矿、金矿、溜槽、电铲斗齿、钻头、锤头)、钢厂(大钟、小钟、漏斗)、农业(镟耕犁刀、玉米杆粉碎机)、木碳机推进器、糖厂、造纸厂、耐火材料厂等企业的易磨损件。
D968
EDCr-08
65-67
石墨型药皮的栈焊焊条,交直流两用。用于砖瓦厂(搅刀、搅笼、对滚、粉碎机锤头)、水泥厂(塔盘、塔尖、筚齿、挤压辊、磨滚、破石机、鄂板、排水叶片、挖土机、铲齿、搅拌压机叶片)、矿产行业(煤矿、溜槽、电铲斗齿、钻头)、钢厂(大钟、小钟、漏斗)、农业(镟耕犁刀、玉米杆粉碎机)、糖厂、造纸厂、耐火材料厂等企业的易磨损件
铸造碳化钨气焊条
W2C
93-98
管状铸造碳化钨气焊条,管内成分为W2C和WC合金颗粒,硬度93HRC,熔点1600-1800度,采用氧气-乙炔焰栈焊,具有较高的耐磨性。用于石油钻具、打井钻头、混凝土搅拌叶片、挖泥机叶片、高速混砂箱、木炭机、饲料粉碎机刀片等强烈磨损部件。
栈焊焊条使用说明:
执行GB984-2001标准
栈焊是在工件的表面或边缘进行熔敷一层耐磨、耐蚀、耐热等性能金属层的焊接工艺。对修复和提高零件的使用寿命,合理使用材料,提高产品性能,降低成本有显着的经济效益。
栈焊工作及工作条件十分复杂,栈焊时必须根据不同要求选用合适的焊条。不同的工件和栈焊焊条要采用不同的栈焊工艺,才能获得满意的栈焊效果。栈焊中常碰到的问题是开裂,防止开裂的主要方法是:1、焊前预热,控制层间温度,焊后缓冷。2、焊后进行消除应力热处理。3、避免多层栈焊时开裂,采用低氢型栈焊焊条。4、必要时,栈焊层与母材之间栈焊过渡层(用碳当量低、韧性高的焊条)。开裂与工件及焊缝熔敷金属的含碳量、合金元素之间有直接关系,所以预热温度一般依据所用焊条的碳当量来估算。碳当量公式如下:Ceq=C+1/6Mn+1/24Si+1/5Cr+1/4Mo+1/15Ni此估算公式适宜于低、中、高碳钢和低合金钢材料。
碳当量(
预热温度
0.40
100以上
0.70
250以上
0.50
150以上
0.80
300以上
0.60
200以上
0.90
350以上
高锰钢及奥氏体不锈钢,可不预热。高合金钢预热温度大于400。栈焊效果指焊层硬度、耐磨及耐热等性能,其性能高低与下列因素有关:1.焊接电流大小、电弧长短。电流大、电弧长,合金元素易烧损,反之,有利合金元素过渡。2.预热温度、缓冷条件决定栈焊层的质量。3.某些栈焊金属用不同的热处理方法可以得到不同的硬度。栈焊层的硬度和化学成分指栈焊三层以上的栈焊金属
嘉隆管道精密过滤器滤芯GMF77N375 GMF57K375
TYD-360钢轨焊补专用焊条
2Cr13(20cr13)不锈铁
2Cr13(20cr13)板材/圆棒/无缝管
动力头主轴
煤矿钻机配件动力头主轴ZDY6500LP型号采用42铬钼材质制造
3J53 毛细管 钢片 冷拉盘丝 规格全
谐振器、音叉 精密合金 毛细管 钢片 冷拉盘丝 超薄板 光亮棒 3J53
锂电新能源电池厂压缩空气精密过滤器滤芯 锂电池厂专用滤芯
白色三元乙丙EPDM密封圈
白色三元乙丙EPDM密封圈高透明FDA食品级O型圈
1.2606(X37CrMoW51)
模具钢1.2606圆钢X37CrMoW51棒材哪家有
DPQ边修补器 DPQ型边修补器 皮带硫化修补机
DPQ边修补器 DPQ型边修补器皮带硫化修补机
10Cr17Mo
不锈钢10Cr17Mo钢带1Cr17Mo板材434薄板
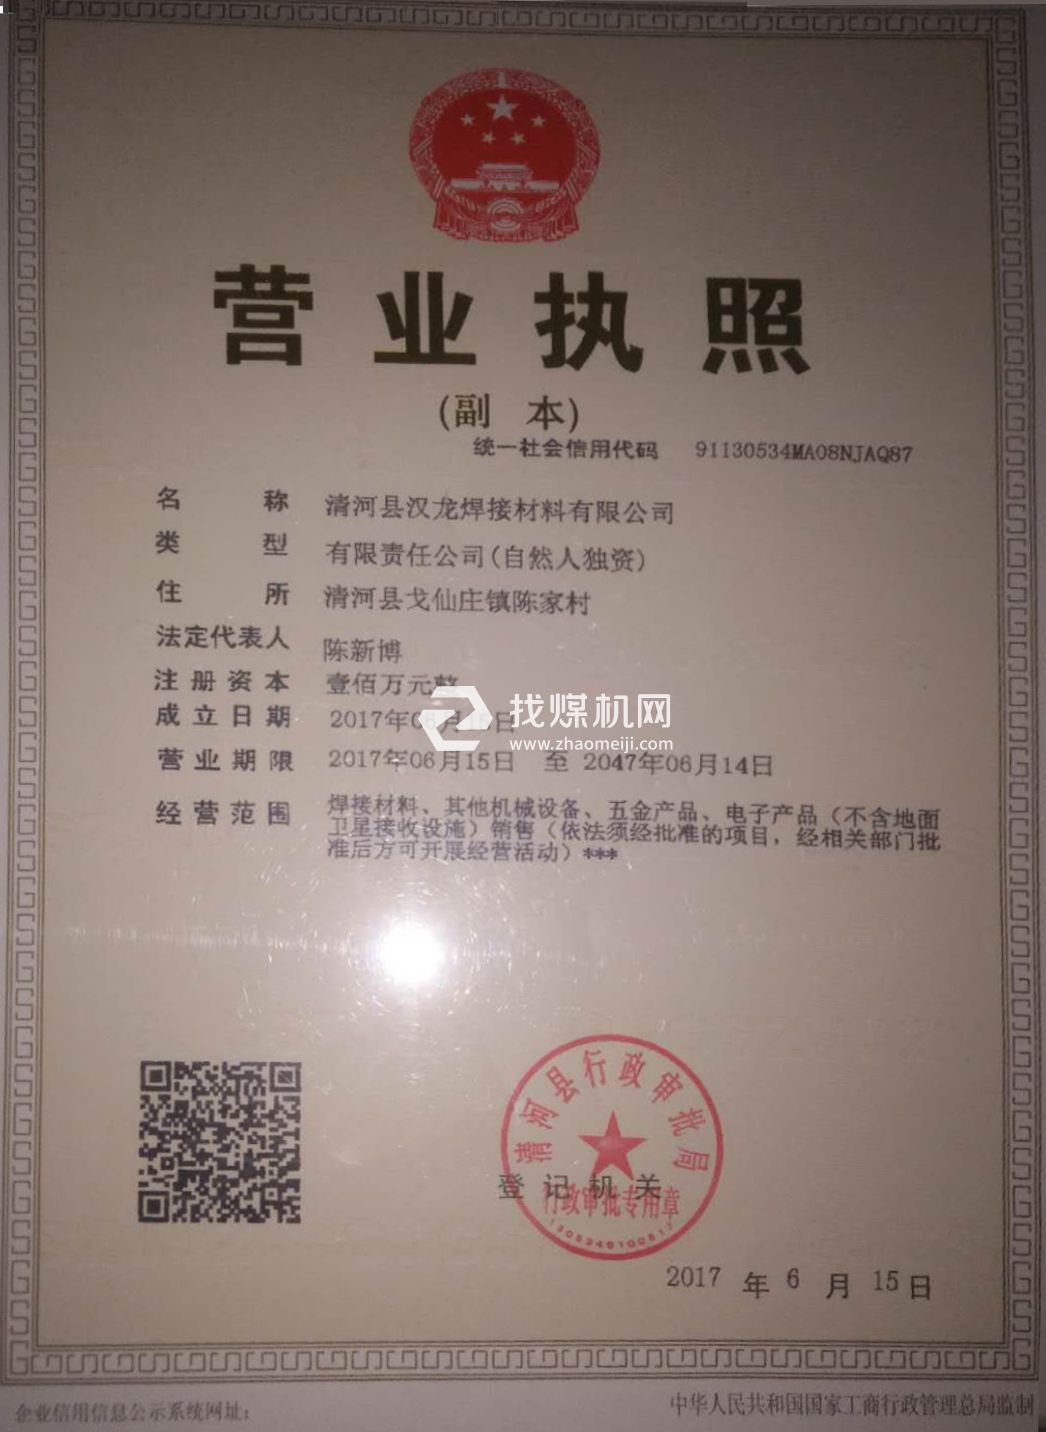







KD286铁路道岔栈焊焊条
EDMn-B-16高锰钢锰钼型栈焊焊条符合GB EDMn-B-16 说明:KD286A是低氢钾型药皮的高锰钢锰钼型栈焊焊条,交直流两用。熔敷金属为奥氏体组织,可冷作加工,冲击后硬化,抗冲击耐磨性好,韧性高并具有较好的抗裂性能。用途:适用于高锰钢栈焊,是铁路高锰钢轨,道岔栈焊修复的专用焊条,也可用于各类破碎机、推土机等受冲击面--磨损部位的栈焊。 栈焊焊条
耐磨焊条型号及用途介绍
牌号
型号GB/T
硬度HRC
药皮类型
特征和用途
D608
EDZ-A1-08
55
石墨型
低氢钾型药皮的高锰钢焊条,交直流两用。适用于各种破碎机、高锰钢轨、戽斗、推土机等受冲击而易磨损部位的栈焊规格
D618
58
石墨型
石墨型药皮的抗磨粒磨损高碳高铬铸铁栈焊焊条,用于栈焊承受较轻微的冲击载荷,但要求有良好的抗磨粒磨损性能的耐磨表面,如锤击式磨煤机锤头
D628
高铬型
60
石墨型
石墨型药皮的高碳高铬铸铁栈焊焊条,用于栈焊承受较轻微的冲击载荷,但要求有良好的抗磨粒磨损性能的耐磨表面,如锤击式磨煤机锤头,风扇式磨煤机冲击板等
D638
60
石墨型
石墨型药皮的高碳高铬铸铁栈焊焊条,交直流两用。适用于栈焊抗磨粒磨损的工作面,如料斗、铲刀、泥浆泵、粉碎机、锤头等
D678
EDZ-B1-08
50
石墨型
石墨型药皮的钨型铸铁栈焊焊条,交直流两用。适于矿山和破碎机零件等受磨粒磨损部分的栈焊
D687
EDZCr-D-15
58
低氢钠型
低氢钠型药皮,铸造含硼高铬合金铸铁焊芯的高铬铸铁栈焊焊条,直流反接。用于强烈耐磨损的场合,如牙轮钻头小轴、煤孔挖搅器、戽斗、破碎机辊、混合器叶片等
D698
EDZ-B2-08
60
石墨型
石墨型药皮的CrW铸铁栈焊焊条,交直流两用。用于矿山机械和泥浆泵的栈焊
D707
EDW-A-15
60
低氢钠型
碳钢芯的低氢钠型碳化钨焊条,直流反接,依靠药皮中碳化物合金过渡,栈焊金属含钨量40-50
,由于药皮较厚,因而焊接过程中套筒较长,药皮发红后易小块脱落,所以宜用直流反接,使用较小的电流。主要用于栈焊耐岩石强烈磨损之机械零件,如混凝土搅拌机叶片、推土机、挖泥机叶片、高速混砂箱等。D708
MO-CR-B
62-65
合金型
钼铬硼(MO-CR-B)合金耐磨栈焊焊条,可用于电厂,用于刮板式捞渣机的刮板,排粉机的叶片及风箱,球磨机的入口弯头,粗粉分离器、风扇磨、中速磨、引风机等设备易磨损件,灰浆泵的弯头,护套及排灰管路的弯头,筛煤机的筛片、扒煤机的扒齿、碎煤机的护板与轮锤及下煤翻版等。D708应用为广泛
D717
EDW-B-15
60
钨基合金焊条,含多种耐磨合金材料,直流施焊。适用于栈焊耐岩石强烈磨损的机械零件,如鼓风机叶片、混凝土搅拌机叶片、粉石机锤头、木碳机螺旋等易磨损件的表面修复
D808
EDW-C-15
63
石墨型
石墨型药皮的栈焊焊条,交直流两用。用于砖瓦厂(搅刀、搅笼、对滚、粉碎机锤头)、水泥厂(塔盘、塔尖、挤压辊、磨滚、破石机、鄂板、)、矿业(煤矿、金矿、溜槽、电铲斗齿、钻头、锤头)、钢厂(大钟、小钟、漏斗)、农业(镟耕犁刀、玉米杆粉碎机)、木碳机推进器、糖厂、造纸厂、耐火材料厂等企业的易磨损件。
D968
EDCr-08
65-67
石墨型
石墨型药皮的栈焊焊条,交直流两用。用于砖瓦厂(搅刀、搅笼、对滚、粉碎机锤头)、水泥厂(塔盘、塔尖、筚齿、挤压辊、磨滚、破石机、鄂板、排水叶片、挖土机、铲齿、搅拌压机叶片)、矿产行业(煤矿、溜槽、电铲斗齿、钻头)、钢厂(大钟、小钟、漏斗)、农业(镟耕犁刀、玉米杆粉碎机)、糖厂、造纸厂、耐火材料厂等企业的易磨损件
铸造碳化钨气焊条
W2C
93-98
管状铸造碳化钨气焊条,管内成分为W2C和WC合金颗粒,硬度93HRC,熔点1600-1800度,采用氧气-乙炔焰栈焊,具有较高的耐磨性。用于石油钻具、打井钻头、混凝土搅拌叶片、挖泥机叶片、高速混砂箱、木炭机、饲料粉碎机刀片等强烈磨损部件。
栈焊焊条使用说明:
执行GB984-2001标准
栈焊是在工件的表面或边缘进行熔敷一层耐磨、耐蚀、耐热等性能金属层的焊接工艺。对修复和提高零件的使用寿命,合理使用材料,提高产品性能,降低成本有显着的经济效益。
栈焊工作及工作条件十分复杂,栈焊时必须根据不同要求选用合适的焊条。不同的工件和栈焊焊条要采用不同的栈焊工艺,才能获得满意的栈焊效果。
栈焊中常碰到的问题是开裂,防止开裂的主要方法是:
1、焊前预热,控制层间温度,焊后缓冷。
2、焊后进行消除应力热处理。
3、避免多层栈焊时开裂,采用低氢型栈焊焊条。
4、必要时,栈焊层与母材之间栈焊过渡层(用碳当量低、韧性高的焊条)。
开裂与工件及焊缝熔敷金属的含碳量、合金元素之间有直接关系,所以预热温度一般依据所用焊条的碳当量来估算。
碳当量公式如下:
Ceq=C+1/6Mn+1/24Si+1/5Cr+1/4Mo+1/15Ni
此估算公式适宜于低、中、高碳钢和低合金钢材料。
碳当量(
)预热温度
碳当量(
)预热温度
0.40
100以上
0.70
250以上
0.50
150以上
0.80
300以上
0.60
200以上
0.90
350以上
高锰钢及奥氏体不锈钢,可不预热。高合金钢预热温度大于400。
栈焊效果指焊层硬度、耐磨及耐热等性能,其性能高低与下列因素有关:
1.焊接电流大小、电弧长短。电流大、电弧长,合金元素易烧损,反之,有利合金元素过渡。
2.预热温度、缓冷条件决定栈焊层的质量。
3.某些栈焊金属用不同的热处理方法可以得到不同的硬度。
栈焊层的硬度和化学成分指栈焊三层以上的栈焊金属